


Send Message
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.

EN
Lors du fraisage CNC de pièces à paroi mince, le maintien de la précision dimensionnelle devient plus difficile à mesure que la matière est retirée et que la pièce perd en rigidité. Les forces de coupe peuvent dévier les parois minces, tandis que les contraintes résiduelles peuvent provoquer un changement de forme de la pièce pendant l'usinage ou après le desserrage.
La clé n’est pas simplement d’utiliser des coupes plus légères. Il s'agit de planifier la séquence d'enlèvement de matière, de préserver le support des murs vulnérables et de terminer les éléments critiques lorsque la pièce est suffisamment stable.
Deux mécanismes sont particulièrement importants.
La déflexion élastique se produit lorsque les forces de coupe éloignent une paroi mince de la fraise. Étant donné que la paroi bouge pendant l'usinage, la dimension finie peut différer du parcours d'outil programmé.
La distorsion par contrainte résiduelle se produit lorsque l'enlèvement de matière redistribue les contraintes internes dans la pièce. La pièce peut se déformer au fur et à mesure de l'usinage ou changer de forme après avoir été libérée du montage.
Ces problèmes deviennent souvent plus prononcés lorsqu'un composant présente de longues parois, des poches profondes ou de vastes cavités de réduction de poids. À mesure que le matériau environnant est retiré, la structure restante peut devenir moins rigide et plus sensible aux forces de coupe.
L’ordre d’enlèvement de matière peut déterminer si une paroi mince reste stable ou devient difficile à contrôler.
Considérons un composant structurel en aluminium comportant plusieurs poches profondes et des parois minces. Si un mur est usiné trop tôt jusqu'à son épaisseur finale, les opérations ultérieures peuvent retirer le matériau de support à proximité et exposer le mur à une plus grande déflexion.
Une approche plus contrôlée consiste à éliminer les matériaux par étapes :
Cette séquence n'est pas universelle. L'approche correcte dépend de la disposition des murs, de la profondeur des poches, de la disposition des luminaires, de l'état des matériaux et des tolérances requises. L'objectif est d'éviter de fragiliser une section critique avant que les opérations d'usinage environnantes ne soient terminées.

Une fois la stratégie d'ébauche établie, l'engagement et le support de l'outil deviennent particulièrement importants lors de la finition.
Quelques considérations pratiques peuvent aider :
Contrôler la déviation de l’outil. Utilisez un diamètre d'outil approprié et minimisez le porte-à-faux inutile de l'outil, en particulier lorsque vous atteignez des poches profondes.
Réduisez les charges de coupe sur les murs vulnérables. Les paramètres de coupe et l'engagement radial doivent être sélectionnés en fonction du matériau, de la géométrie de la paroi et du système d'outils. Des passes de finition plus petites peuvent aider à réduire la déflexion, mais les paramètres réels doivent être validés pour le travail spécifique.
Préserver le soutien lorsque cela est possible. En fonction de la conception, un stock temporaire, un matériau adjacent ou des fonctions de support dédiées peuvent aider à maintenir la rigidité jusqu'à l'étape d'usinage finale.
L’objectif est d’enlever le matériau restant sans imposer de charges de coupe qui poussent le mur en dehors de ses exigences dimensionnelles. Il n’existe pas de règle unique en matière d’avance, de profondeur de coupe ou d’épaisseur de paroi qui fonctionne pour chaque composant.
Une paroi mince peut également être déformée avant le début de la coupe si le dispositif applique une force de serrage excessive ou mal répartie. La pièce peut sembler dimensionnellement correcte lorsqu'elle est serrée, puis bouger lorsque le dispositif est relâché.
Pour cette raison, le serrage doit autant que possible soutenir la pièce à travers ses régions les plus rigides. Des fixations dédiées, des supports conformes ou un maintien sous vide peuvent être appropriés pour certaines géométries, mais chaque approche doit être évaluée par rapport à la forme et aux forces de coupe de la pièce.
Le principe est simple : le dispositif doit maintenir la pièce en toute sécurité sans la forcer à prendre une forme qu'elle ne conservera pas après le desserrage.
L'inspection doit refléter les exigences du dessin technique. Selon la pièce, cela peut inclure l'épaisseur de la paroi, la planéité, le profil et la position des interfaces critiques.
Pour les composants sensibles à la distorsion, la vérification des dimensions uniquement lorsque la pièce est serrée peut ne pas révéler la géométrie finale à l'état libre. Le plan d'inspection doit donc identifier les caractéristiques qui doivent être vérifiées après le desserrage et comment la pièce doit être soutenue pendant la mesure.
L'inspection CMM peut être appropriée pour les caractéristiques critiques et les tolérances géométriques, en fonction de la pièce et des exigences d'inspection.
La gamme de pièces aérospatiales de fraisage CNC d'Euyik comprend un composant décrit comme ayant une structure longue, des parois minces et des trous denses de réduction de poids. Les informations sur le produit identifient spécifiquement la libération des contraintes et la déformation lors de l'enlèvement de matériaux à grand volume comme des problèmes de fabrication.
Pour un composant de ce type, l'examen technique doit déterminer quelles poches sont ébauchées en premier, où le matériau de finition doit rester, comment le luminaire soutient la structure et quand les dimensions finales du mur doivent être usinées et inspectées.
Ces décisions doivent être basées sur le dessin et la géométrie réels plutôt que sur une recette d'usinage fixe.
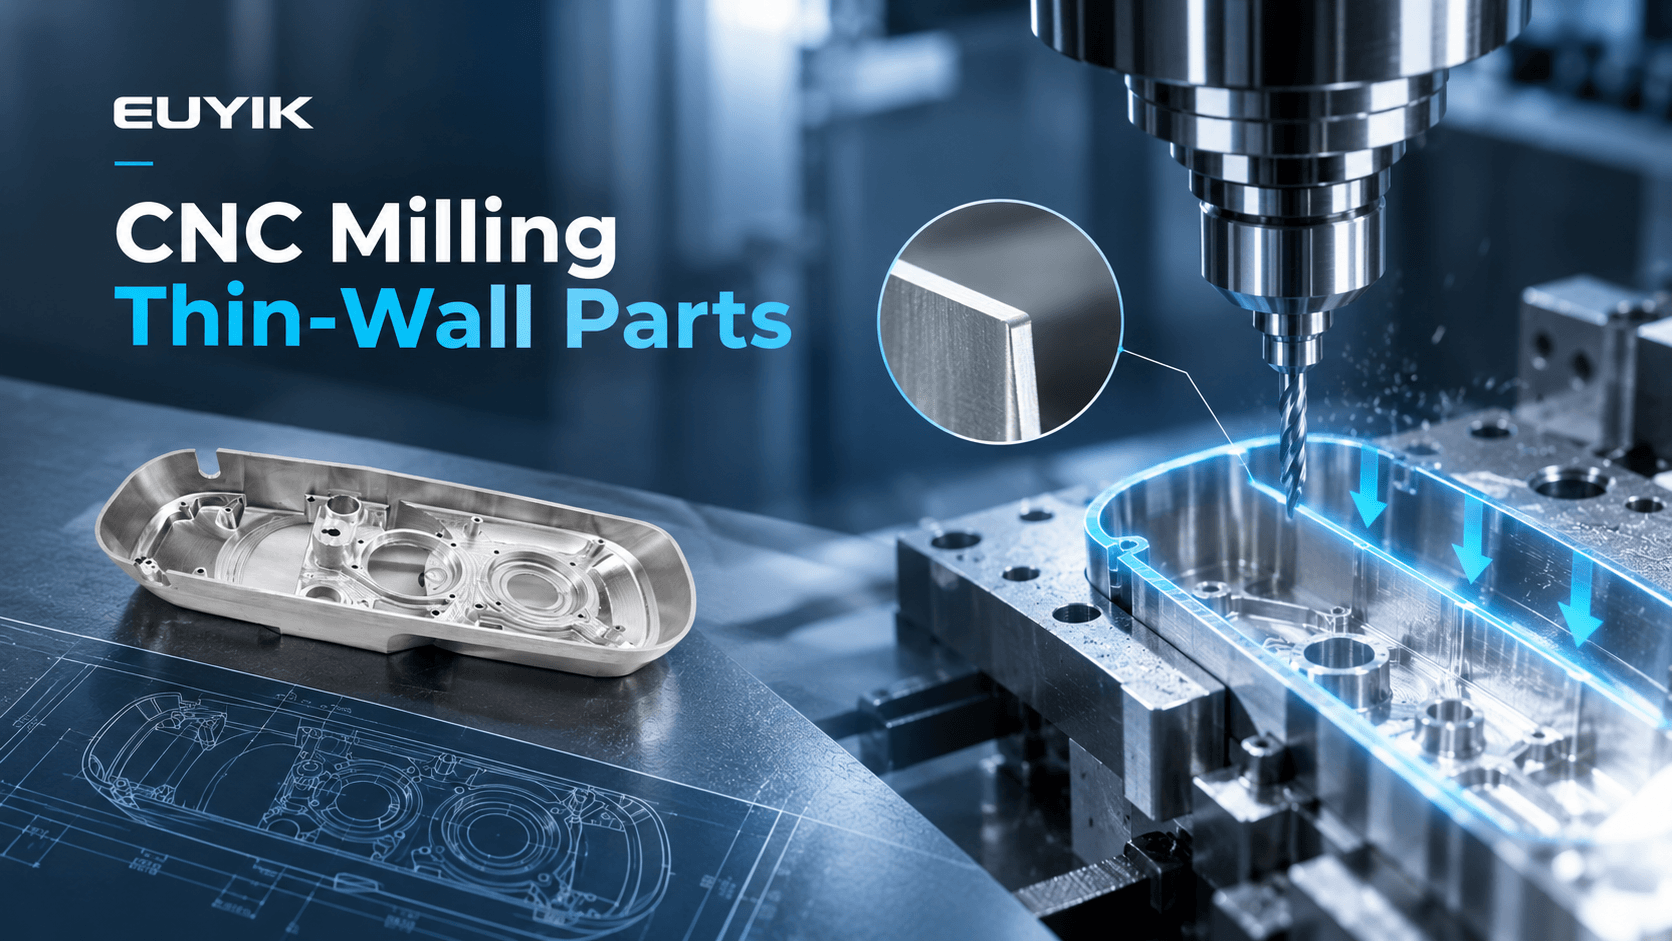
Le contrôle des distorsions commence dès le plan d'usinage. Préserver la rigidité de la pièce, séquencer soigneusement l'enlèvement de matière et vérifier les dimensions critiques après le desserrage peuvent aider à réduire les variations dimensionnelles dans le fraisage CNC de pièces à paroi mince.
Euyik fournit des services de fraisage CNC pour les composants usinés complexes. Nos capacités d'usinage CNC de précision prennent en charge l'examen technique de la géométrie des pièces, des tolérances et des exigences de fabrication.
Envoyez-nous votre dessin 2D ou modèle CAO 3D, ainsi que le matériau, les dimensions critiques, le traitement de surface et la quantité requise. Nous pouvons examiner la fabricabilité de la pièce et l'approche d'usinage proposée avant de proposer un devis.
Envoyer à ce fournisseur
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
Fill in more information so that we can get in touch with you faster
Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.