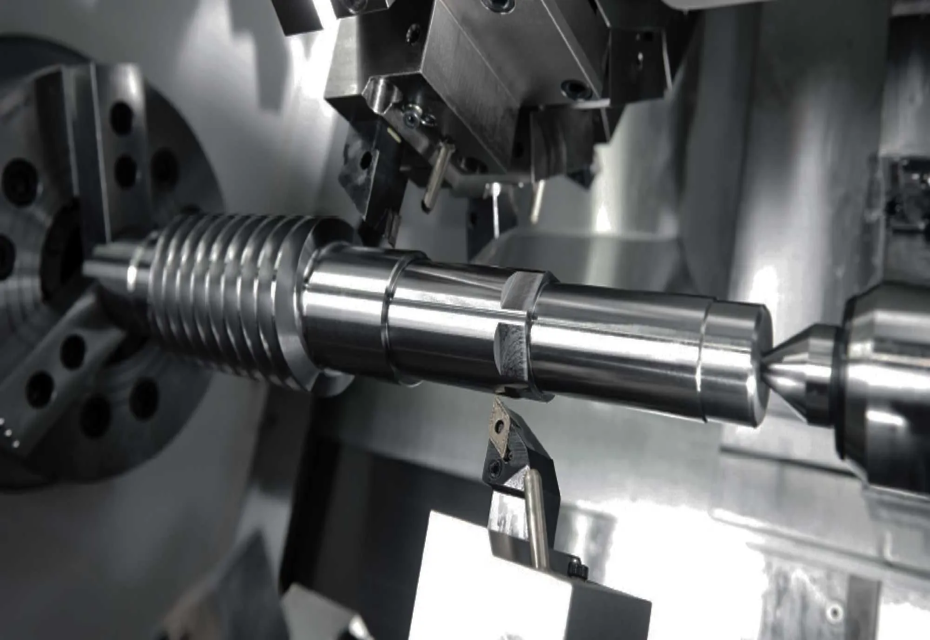
Dans le secteur manufacturier haut de gamme, le tournage CNC est le processus d'usinage de base pour les composants rotatifs de précision tels que les arbres, les manchons et les tiroirs de vannes. Cependant, la production continue à grand volume se heurte souvent à des problèmes tels que la dérive dimensionnelle, les écarts de coaxialité et une mauvaise cohérence d'un lot à l'autre.
Bien que beaucoup attribuent ces problèmes à une précision insuffisante des machines-outils, ils sont en réalité causés par trois angles morts courants dans le contrôle des processus. S'appuyant sur plus d'une décennie d'expérience d'Euyik dans le tournage CNC de précision haut de gamme, nous analysons les causes profondes de ces problèmes et présentons des solutions pratiques.
1. Angle mort 1 : Remplacement des outils sans surveillance de l’usure, entraînant une dérive dimensionnelle progressive
En
tournage CNC , l'outil reste en contact constant avec la pièce, ce qui rend l'usure des arêtes de coupe progressive. Sans gestion quantitative de la durée de vie des outils et surveillance des processus (en s'appuyant uniquement sur l'expérience de l'opérateur pour les changements d'outils), il est facile de se retrouver dans un scénario dans lequel les premières douzaines de pièces sont dans les limites de tolérance, mais les pièces suivantes dérivent progressivement hors des spécifications. Cela est particulièrement vrai pour les matériaux tendres comme l'aluminium, le cuivre et leurs alliages ; Les arêtes rapportées (BUE) formées lors de la découpe modifient les dimensions effectives des arêtes, aggravant encore les erreurs dimensionnelles et les fluctuations de la qualité de la surface.
Pour résoudre ce problème, la clé est de passer d’une approche de « remplacement en cas de panne » à un « contrôle systématique » :
Adaptation des outils spécifiques aux matériaux : faites correspondre les qualités d'outils et les revêtements résistants à l'usure à des matériaux spécifiques, tels que les alliages d'aluminium, l'acier inoxydable, les alliages de titane et les alliages de cuivre, pour prolonger la période de coupe stable à la source ;
Gestion quantitative de la durée de vie des outils : seuils de durée de vie d'usinage prédéfinis pour des outils individuels en fonction des caractéristiques des pièces et des paramètres de coupe, imposant le changement d'outil une fois la limite atteinte pour empêcher les outils de rester en service au-delà de leur durée de vie optimale ;
Surveillance dynamique des tendances des processus : suivez les changements dimensionnels critiques à l'aide du contrôle statistique des processus (SPC) ; identifiez les tendances de dérive pour ajuster les décalages d'outils de manière proactive, interceptant ainsi les anomalies avant que les pièces ne sortent des tolérances.
2. Angle mort 2 : désalignement des références de maintien de pièce sur plusieurs opérations, entraînant une perte de contrôle sur les tolérances géométriques
De nombreuses pièces tournées CNC présentent des géométries complexes, telles que des trous d'extrémité, des rainures de clavette et des points de montage irréguliers, qui nécessitent plusieurs étapes d'usinage, voire des transferts vers des fraiseuses. Des écarts de positionnement se produisent à chaque action de serrage ; à mesure que les erreurs s'accumulent au cours de plusieurs transferts, la pièce finale ne parvient souvent pas à répondre aux exigences de tolérance géométrique, telles que la coaxialité et la précision de position. De plus, les manchons à paroi mince et les composants d'arbre élancés sont sujets à une déformation élastique provoquée par une force de serrage excessive ; à la fin de l'usinage et du retour élastique ultérieur, leurs dimensions se situent souvent en dehors des limites de tolérance.
La clé pour résoudre ces problèmes réside dans la minimisation du nombre d’opérations de serrage et l’unification des références d’usinage :
Consolidation du processus et production en une seule configuration : pour les petits arbres et broches de précision, le tournage à poupée mobile de type suisse est utilisé, permettant à toutes les opérations, telles que le tournage, le fraisage de rainures, le perçage et le taraudage, d'être effectuées en un seul cycle d'alimentation. Pour les pièces présentant des caractéristiques d'extrémité complexes, l'usinage composite tour-fraisage est utilisé pour réaliser toutes les caractéristiques de rotation et d'extrémité en une seule configuration, éliminant ainsi les erreurs de référence causées par le transfert de pièces entre plusieurs processus à la source.
Standardisation de l'ensemble du processus de serrage : l'étalonnage des appareils et la vérification des références sont effectués avant la production en série. La production par lots ne commence qu'une fois que le premier article a été soumis à une inspection dimensionnelle complète et que toutes les tolérances géométriques et de position ont été confirmées comme étant conformes aux spécifications. Pour les pièces sujettes à la déformation, une stratégie de force de serrage graduée est adoptée : la force de serrage radiale est réduite pendant la phase de finition, tandis qu'un support auxiliaire axial est utilisé pour minimiser la déformation élastique.
3. Angle mort 3 : Absence de compensation dynamique de la déformation thermique, entraînant des fluctuations dimensionnelles irrégulières
Après le fonctionnement continu d'un tour CNC, la broche et les vis-mères subissent un allongement thermique dû à la chaleur de friction ; simultanément, l’accumulation continue de chaleur de coupe dans la pièce provoque une dilatation et une contraction thermiques. Si l'usinage se déroule en utilisant uniquement les paramètres initiaux de réglage de l'outil, des écarts dimensionnels importants apparaissent entre les pièces produites après une heure de fonctionnement et celles produites après quatre heures. Ces fluctuations n’ayant pas de tendance prévisible, elles sont difficiles à corriger à l’aide d’un seul paramètre.
Bien que ces erreurs ne puissent pas être entièrement éliminées, leur impact peut être considérablement atténué grâce à des mesures de contrôle dynamique :
Contrôle préventif de la température et préchauffage des équipements : les opérations de tournage de précision sont réalisées dans des ateliers à température contrôlée. Une procédure de préchauffage standard est exécutée après le démarrage et l'usinage de haute précision ne commence qu'une fois l'état thermique de l'équipement stabilisé.
Contrôle actif de la chaleur de coupe : des systèmes de refroidissement et de lubrification appropriés sont utilisés pour dissiper en permanence la chaleur de la zone de coupe, réduisant ainsi l'ampleur de la dilatation thermique de la pièce.
Étalonnage dynamique périodique : pendant la production à long terme, les dimensions clés sont vérifiées ponctuellement à intervalles fixes. Les paramètres de compensation des outils sont ajustés en synchronisation avec les fluctuations de température de l'équipement pour compenser dynamiquement les écarts dimensionnels causés par la déformation thermique.
4. Boucle de contrôle qualité de bout en bout : garantir la base de référence pour la précision des lots
Atteindre la stabilité des lots dans le tournage CNC nécessite bien plus que la simple optimisation d’étapes de processus isolées ; cela exige un contrôle systématique sur l’ensemble du flux de travail. Euyik adhère strictement aux normes de gestion de la qualité EN9100 et ISO9001, établissant une chaîne de contrôle qualité complète :
Étape des matériaux entrants : vérification des qualités et de la certification des matériaux pour chaque lot afin de garantir une traçabilité complète et d'éviter les erreurs d'usinage causées par les fluctuations des propriétés des matériaux ;
Étape en cours de processus : appliquer strictement le protocole d'inspection du premier article (FAI), effectuer des inspections programmées des fonctionnalités critiques pour la qualité (CTQ) et surveiller la stabilité du processus en temps réel ;
Étape d'inspection finale : effectuer une vérification complète des spécifications GD&T (dimensionnement et tolérancement géométriques) à l'aide de machines à mesurer tridimensionnelles (CMM), et fournir des rapports d'inspection complets et une documentation de traçabilité avec chaque lot pour répondre aux exigences de conformité dans les secteurs haut de gamme tels que l'aérospatiale et le transport ferroviaire.
5. Conclusion
Garantir la précision dans le tournage CNC à grand volume dépend moins de la précision nominale d'une machine-outil que de la gestion systématique de variables telles que l'usure de l'outil, les références de serrage de la pièce et la déformation thermique. Ce n’est qu’en maîtrisant chaque source potentielle de variation du processus que l’on pourra obtenir une livraison cohérente et à long terme des lots.
S'appuyant sur des capacités telles que le tournage et l'usinage de type suisse, ainsi qu'un système de contrôle qualité standardisé,
Euyik gère les commandes de tournage de précision couvrant l'ensemble du cycle de vie du produit, de la validation du prototype à la production de masse stable, garantissant la cohérence dimensionnelle et la fiabilité opérationnelle sur plusieurs lots de pièces.