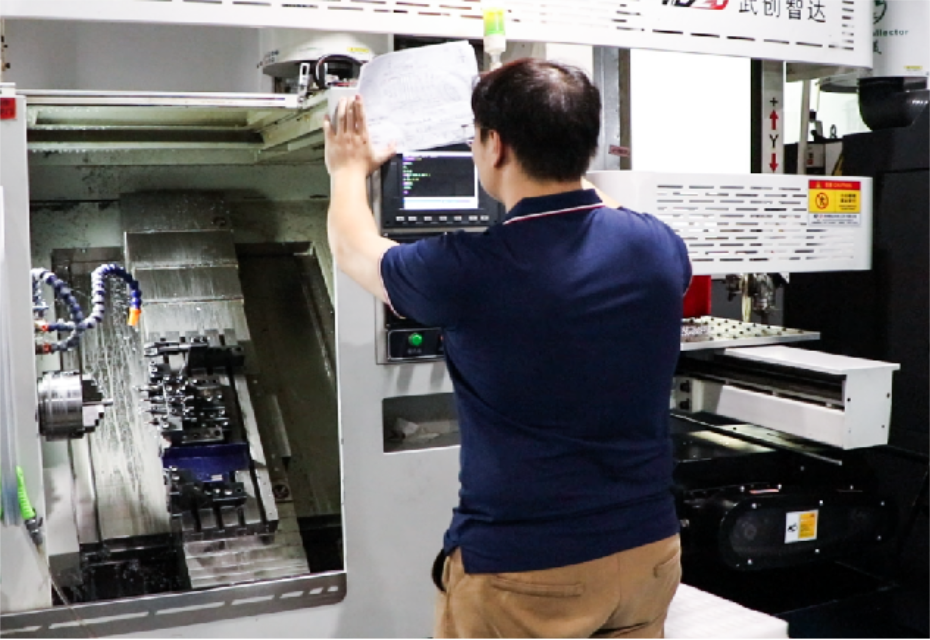
Grâce à leur rapport résistance/poids élevé, leur excellente conductivité thermique et leur résistance naturelle à la corrosion, les alliages d'aluminium constituent un matériau de choix pour les composants de précision dans les secteurs manufacturiers haut de gamme tels que l'aérospatiale, les communications optoélectroniques et l'automatisation industrielle.
Le tournage de précision est généralement le processus d'usinage principal pour les pièces rotatives en aluminium, telles que les bagues, les corps de vannes et les connecteurs. Cet article se concentre sur la mise en œuvre pratique du tournage de précision pour les composants en aluminium. S'appuyant sur l'expérience de plus d'une décennie d'Euyik dans l'usinage de précision de l'aluminium haut de gamme, nous décomposons systématiquement les approches pratiques, couvrant tout, depuis les caractéristiques des matériaux et le contrôle des processus jusqu'à la vérification de la qualité.
1. Deux défis majeurs dans le tournage de précision des pièces en aluminium
Les problèmes de précision rencontrés lors du tournage de l'aluminium proviennent essentiellement du conflit entre les propriétés des matériaux et les exigences de haute précision ; c'est également la principale raison d'une mauvaise cohérence lors de la production de masse.
(1) Matériau mou et collant sujet à la formation de bords accumulés (BUE).
Les alliages d'aluminium sont très ductiles et subissent des déformations importantes lors de la découpe. À des vitesses de coupe faibles à moyennes, les copeaux adhèrent facilement au tranchant, formant ainsi un bord rapporté (BUE). Ce BUE se brise et se reforme à plusieurs reprises, grattant la surface de la pièce et dégradant la rugosité de la surface. Cela modifie également la position effective de l'arête de coupe, entraînant des erreurs dimensionnelles, un problème particulièrement critique pour les surfaces de contact très brillantes et les surfaces d'étanchéité de précision.
(2) Coefficient de dilatation thermique élevé et risque de déformation par usinage
Le coefficient de dilatation thermique de l’alliage d’aluminium est environ le double de celui de l’acier. L'accumulation de chaleur pendant la coupe provoque l'expansion de la pièce ; lors du refroidissement et de la contraction, les dimensions tombent souvent en dehors des limites de tolérance. Pour les manchons à paroi mince et les arbres élancés, un chauffage inégal peut entraîner des écarts de rondeur et de coaxialité. De plus, les décalages de référence entre les étapes d’usinage et la déformation élastique provoquée par le serrage peuvent encore amplifier les erreurs de précision.
2. Correspondance précise des outils de coupe et des paramètres
Les outils et paramètres de coupe constituent la base du tournage de précision ; Une optimisation ciblée basée sur les propriétés spécifiques de l'aluminium est essentielle pour contrôler la qualité de coupe à la source.
(1) Sélection d'outils pour l'usinage de l'aluminium
Pour l'étape de finition, les outils PCD (diamant polycristallin) sont privilégiés ; les conceptions présentant de grands angles de coupe et des arêtes de coupe tranchantes réduisent considérablement les forces de coupe et inhibent fondamentalement la formation d'arêtes rapportées (BUE). Pour les alliages d'aluminium aérospatiaux à haute résistance comme le 7075, des outils en carbure de haute dureté avec des revêtements d'usinage spécialisés en aluminium peuvent être sélectionnés pour équilibrer la durée de vie de l'outil et la qualité de la finition de surface. Les bords tranchants doivent rester tranchants et exempts de copeaux pour éviter que les bords émoussés ne compriment la pièce et provoquent une déformation.
(2) Contrôle de précision des paramètres de coupe
Une stratégie de base de « coupe à grande vitesse, faible avance et couches » est adoptée : des vitesses de coupe élevées sont maintenues pendant la finition, les vitesses d'avance sont finement contrôlées en fonction de la rugosité de la surface cible et la profondeur de coupe est maintenue dans la plage de 0,1 à 0,5 mm. Les passes en couches garantissent un enlèvement de matière uniforme, maintenant l'efficacité de l'usinage tout en minimisant l'accumulation de chaleur par passe et en réduisant le risque de déformation thermique.
(3) Solutions intégrées de refroidissement et de lubrification
Des systèmes de refroidissement et de lubrification adaptés à l'usinage de l'aluminium sont utilisés pour éliminer en permanence les copeaux et dissiper la chaleur. Cela empêche les copeaux de marquer à nouveau la surface de la pièce, réduit le taux d'usure de l'outil et maintient la stabilité de la précision de coupe.
3. Contrôle coordonné du routage des processus et du maintien du travail
La stabilité de précision du tournage de composants en aluminium dépend à 70 % de la conception initiale du processus. Les stratégies de maintien du travail sont planifiées simultanément en tant que points de contrôle principaux au sein de l'itinéraire ; ce n'est que grâce à cette coordination que les décalages de référence et les déformations d'usinage peuvent être éliminés à la source.
(1) Conception de processus intégrée pour minimiser les erreurs de données lors des transferts
Les itinéraires de processus sont conçus sur la base du principe du « formage à configuration unique et multi-opérations » : le tournage à poupée mobile de type suisse est utilisé pour les arbres de précision de petit diamètre, complétant le tournage, le fraisage de rainures, le perçage et le taraudage en un seul cycle d'alimentation ; L'usinage composite tour-fraisage est utilisé pour les pièces présentant des caractéristiques d'extrémité complexes, permettant d'effectuer simultanément le tournage externe et l'usinage des trous d'extrémité dans une seule configuration ; et l'usinage simultané sur 5 axes est utilisé pour compléter les opérations sur les pièces présentant des surfaces courbes irrégulières.
(2) Séquence d'usinage en couches associée à des stratégies de serrage à plusieurs niveaux
Une séquence de traitement en couches, comprenant l'usinage grossier, la détente, la semi-finition et la finition, est adoptée, accompagnée de contrôles de serrage différenciés : lors de l'usinage grossier, une force de serrage élevée est utilisée pour un enlèvement rapide de la matière, suivie d'une étape de détente après avoir laissé une surépaisseur uniforme pour le tournage de finition afin de libérer les contraintes internes du matériau ; la semi-finition corrige les écarts de référence ; lors de la finition, la force de serrage est réduite et un support auxiliaire axial remplace le serrage radial pour minimiser la déformation élastique des pièces en aluminium. Simultanément, une approche « faible profondeur de coupe/paramètre de brillance élevée » est utilisée pour le formage en un seul passage afin de contrôler le retrait dimensionnel provoqué par la chaleur de coupe.
(3) Données unifiées sur toute la chaîne de processus et positionnement standardisé
Le principe de « l'unification à trois voies » – Données de conception = Données d'usinage = Données d'inspection – est strictement appliqué tout au long de la chaîne de processus. Une fois la surface de référence du processus usinée, toutes les opérations ultérieures utilisent cette même référence pour le positionnement, évitant ainsi les modifications arbitraires des points de serrage. Pour la production en petits lots, des indicateurs à cadran sont utilisés pour aligner et contrôler le faux-rond de chaque pièce ; pour la production de masse, des montages spécialisés avec des broches de positionnement garantissent une répétabilité stable et contrôlable et éliminent les erreurs associées au serrage manuel.
(4) Intervention précoce de la DFM pour atténuer les risques de manière préventive
Des examens de conception pour la fabricabilité (DFM) sont effectués dès le début du projet, évaluant la faisabilité du serrage parallèlement à la planification du processus. Les recommandations incluent l'intégration de languettes de serrage dédiées et l'optimisation des gradients d'épaisseur de paroi pour les géométries à parois minces ou complexes, ainsi que la réservation de tolérances précises pour les traitements de surface ultérieurs comme l'anodisation. Ces mesures réduisent les risques d'usinage et de serrage dès la phase de conception tout en raccourcissant le cycle de livraison global.
4. Post-traitement unique pour les pièces prêtes à l'emploi
Les pièces en aluminium tournées avec précision nécessitent souvent un traitement de surface pour améliorer les performances ; Euyik fournit des services complets à guichet unique, éliminant le besoin pour les clients de se coordonner avec des fournisseurs externes. Nous proposons une gamme de traitements de surface, notamment l'anodisation (naturelle, noire ou dure), le sablage et le nickelage, pour améliorer la résistance à l'usure, à la corrosion et la cohérence esthétique. De plus, nous fournissons le nettoyage, l'emballage protecteur et l'étiquetage standardisé, garantissant que les pièces sont prêtes pour un assemblage immédiat dès la livraison et permettant aux clients d'économiser le temps et les coûts de communication associés à la gestion de plusieurs fournisseurs.
5. Applications industrielles typiques pour le tournage de précision de l’aluminium
Tirant parti de capacités de tournage de précision éprouvées et d'un système complet de contrôle de processus, Euyik fournit des composants en aluminium de haute qualité à divers secteurs haut de gamme.
(1) Aéronautique
Nous fournissons des arbres de précision pour les équipements de navigation, des boîtiers de connecteurs, des supports de montage et d'autres composants. L'ensemble de notre processus est conforme aux normes de qualité EN9100 et nous fournissons des rapports d'inspection du premier article (FAI) et une traçabilité complète des lots pour répondre aux exigences de conformité de la chaîne d'approvisionnement aérospatiale.
(2) Optoélectronique et communications
Nous fabriquons des barillets d'objectif, des composants structurels optomécaniques et des pièces de connecteurs à fibre optique. Nous contrôlons strictement les données de coaxialité et d’assemblage pour répondre aux exigences de haute précision de l’alignement du chemin optique.
(3) Automatisation industrielle
Nous livrons des corps de vannes de précision, des arbres d'entraînement, des supports d'équipement et d'autres pièces. Nous garantissons la cohérence dimensionnelle entre les lots et l’interchangeabilité des composants, favorisant ainsi le fonctionnement stable et à long terme des équipements.
6.Conclusion
Avec plus d'une décennie d'expérience dans l'usinage de précision haut de gamme, Euyik possède des capacités complètes, notamment le tournage de type suisse, l'usinage tour-fraisoir et l'usinage 5 axes. Nous fournissons des services tout au long du cycle de vie, allant de la validation des prototypes aux essais pilotes en petits lots jusqu'à la production de masse stable. Si vous avez des exigences en matière de tournage de précision de l'aluminium, veuillez nous envoyer vos dessins et spécifications techniques ; notre équipe d'ingénierie fournira une solution de processus sur mesure et un devis précis.