Le moulage sous pression haute pression des composants de transmission est actuellement le principal processus de formage de précision dans des secteurs tels que les véhicules à énergies nouvelles, les transmissions industrielles et les équipements intelligents. Grâce à ses avantages de haute efficacité, haute précision et haute cohérence, il est devenu la solution de base pour la production en série de pièces moulées sous pression pour transmission en alliage d'aluminium.
En tant que fabricant haut de gamme spécialisé dans
le moulage sous pression et l'usinage de précision , Euyik s'appuie sur des lignes de production HPDC matures et des systèmes qualité EN9100/ISO9001 pour se concentrer sur la production personnalisée de pièces moulées sous pression pour transmission en alliage d'aluminium. En intégrant l'usinage CNC de précision, la société fournit des solutions de fabrication uniques pour les composants HPDC dans diverses industries. Cet article se concentre sur le processus HPDC, détaillant la sélection des matériaux, les flux de travail du processus, le contrôle de précision et les cas réels de production de masse.
1. Définitions de base et caractéristiques fonctionnelles des pièces HPDC de transmission
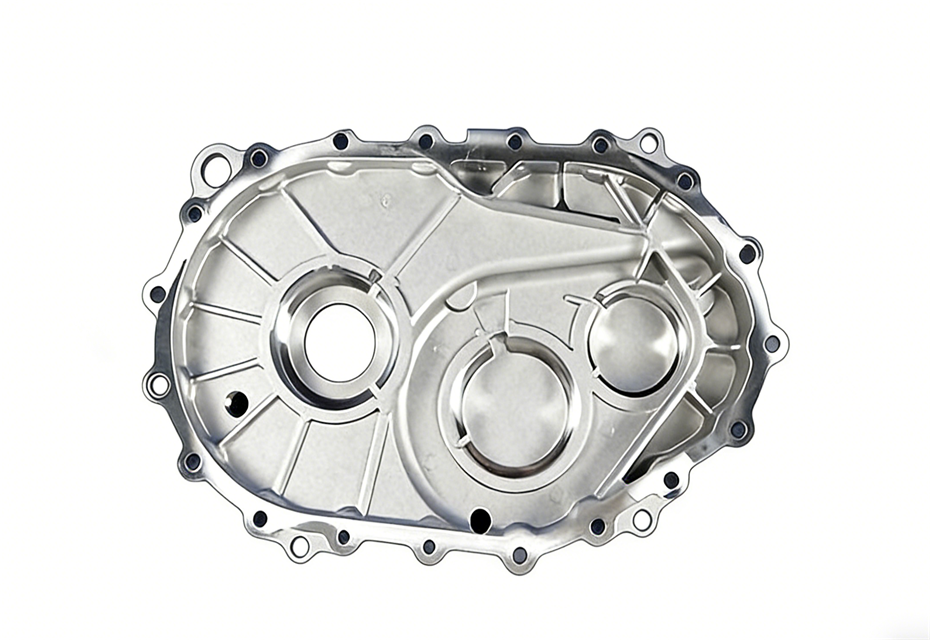
Les pièces HPDC de transmission en alliage d'aluminium sont des composants structurels du système de transmission formés en une seule unité via le processus de moulage sous pression à haute pression. Ceux-ci incluent des composants essentiels tels que des carters de transmission, des carters de boîte de vitesses, des couvercles d'extrémité de transmission et des boîtiers d'actionneurs d'entraînement. Ils éliminent le besoin d’étapes complexes de coulée secondaire ou de formage et conviennent parfaitement à une production de masse de précision et à grand volume.
Avantages fonctionnels clés : La structure de moulage intégrée offre une rigidité élevée et des avantages significatifs en matière de légèreté. Des caractéristiques telles que des alésages de roulement, des brides de montage et des rainures d'étanchéité peuvent être incorporées avec précision lors de la coulée. Cela garantit efficacement l’intégrité de l’étanchéité, la dissipation thermique et la résistance aux vibrations pendant le fonctionnement de la transmission à grande vitesse, ce qui en fait l’alternative d’allègement la plus courante aux pièces en fonte traditionnelles.
2. Sélection des matériaux : alliages d'aluminium spécialisés pour la transmission HPDC
Pour répondre aux caractéristiques de formage spécifiques et aux exigences opérationnelles des pièces de transmission HPDC, Euyik utilise
des alliages d'aluminium moulés sous pression conformes aux normes de l'industrie. Ces matériaux offrent une excellente fluidité, assurent un remplissage complet du moule et entraînent de faibles taux de défauts, ce qui les rend adaptés au fonctionnement à long terme et à forte charge requis par divers systèmes de transmission :
• Alliage d'aluminium moulé sous pression AlSi9Cu3 : matériau courant pour le HPDC, il offre d'excellentes capacités de fluidité et de remplissage de moules. Il permet la formation parfaite de cavités complexes, de nervures de renforcement et de structures à parois minces au sein de la transmission. Avec une stabilité thermique élevée et une rentabilité exceptionnelle, il est largement utilisé dans la production en série de carters de transmission et de carters de boîtes de vitesses.
• Alliage d'aluminium moulé sous pression AlSi12Cu1Fe : offre une précision dimensionnelle supérieure et une excellente finition de surface, ainsi qu'une résistance exceptionnelle à la déformation. Il est idéal pour les pièces moulées de transmission haut de gamme comportant des points d'assemblage et des surfaces d'étanchéité de précision, minimisant efficacement la tolérance requise pour l'usinage de finition ultérieur.
Des certificats matériaux sont disponibles pour toutes les matières premières, permettant une traçabilité complète des lots et garantissant le respect des normes d'entrée pour les secteurs de l'aérospatiale, des nouvelles énergies et des équipements industriels haut de gamme.
3. Processus de moulage sous pression à haute pression pour les transmissions
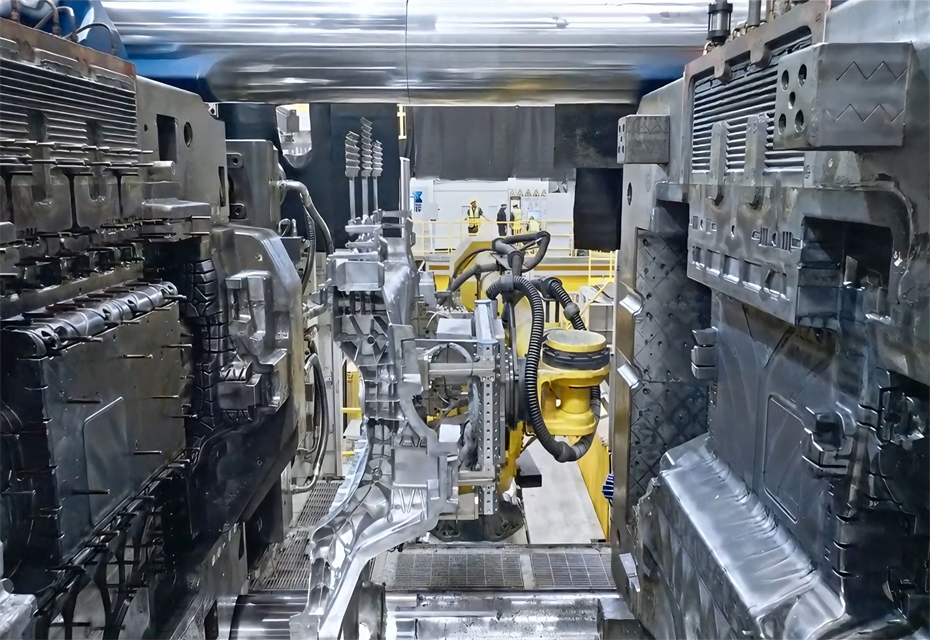
Le processus de moulage sous pression à haute pression utilise une injection à haute pression et à grande vitesse (50 à 200 MPa) pour remplir le moule et former des structures de transmission complexes en une seule étape. Offrant une efficacité de production élevée et une excellente cohérence dimensionnelle, il s’agit du processus optimal pour la production en série de pièces moulées sous pression de précision et sert de méthode de coulée de base d’Euyik. Le flux de travail complet de production de masse est le suivant :
• Préchauffage du moule et contrôle de la température : un contrôle précis de la température du moule élimine les défauts courants du moulage sous pression tels que les fermetures à froid, les traces d'écoulement et les fissures chaudes, garantissant ainsi une formation uniforme du carter de transmission.
• Fusion et affinage de l'alliage d'aluminium : la fusion à haute température combinée au dégazage et à l'élimination des scories affine les grains d'alliage et améliore la densité de coulée interne. Cela évite la porosité et les inclusions, garantissant ainsi les capacités de résistance à la pression et d'étanchéité de la transmission.
• Remplissage et moulage à haute pression et à grande vitesse : l'injection à haute pression remplit rapidement la cavité du moule, permettant le moulage intégral de structures de transmission complexes, notamment des parois minces, des cavités profondes et des nervures multiples, avec une précision dimensionnelle atteignant ± 0,1 mm.
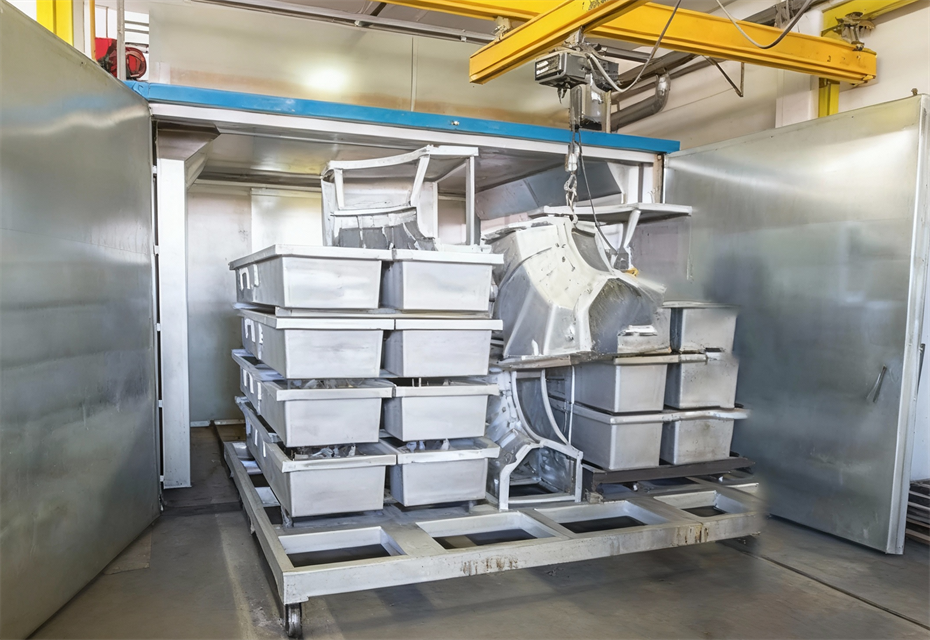
• Refroidissement, démoulage et ébavurage : le refroidissement à température contrôlée assure la stabilité dimensionnelle et empêche la déformation ; l'ébavurage automatisé supprime les bavures tout en préservant les références d'assemblage de précision critiques.
• Finition CNC de précision : Après la coulée, les pièces brutes sont transférées dans un atelier à température contrôlée. Les centres d'usinage CNC à 4 et 5 axes effectuent un fraisage et un alésage de précision sur des éléments critiques tels que les alésages de roulements, les surfaces d'étanchéité et les brides de montage, atteignant des tolérances de noyau aussi serrées que ±0,002 mm.
4. Système de contrôle qualité de bout en bout d'Euyik pour le moulage sous pression haute pression
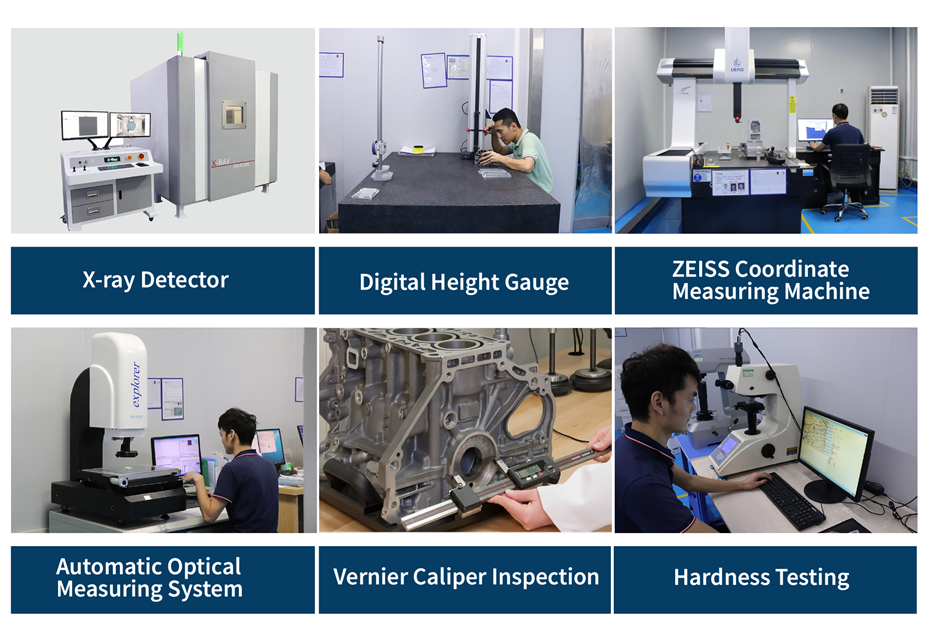
Pour relever les défis liés au maintien de la précision dimensionnelle sur les lots de moulages sous pression de boîtes de vitesses, Euyik a établi un processus de contrôle qualité de bout en bout basé sur le système qualité de qualité aérospatiale EN9100. Ce système résout efficacement les problèmes tels que les variations de couleurs des lots, la dérive dimensionnelle et les défauts internes :
• Inspection complète des pièces moulées brutes : contrôle visuel à 100 % des pièces moulées finies pour empêcher les pièces défectueuses, telles que celles présentant une porosité, un retrait, une déformation ou un remplissage incomplet, d'entrer dans l'étape d'usinage.
• FAI (First Article Inspection) : Réalisation de l'inspection dimensionnelle et de la vérification fonctionnelle du premier article avant la production en série ; émission d'un rapport FAI et verrouillage des paramètres du processus avant de commencer la production en volume.
• SPC (Statistical Process Control) : mise en œuvre d'un contrôle statistique des processus tout au long de la production de masse pour surveiller les fluctuations dimensionnelles critiques en temps réel et prévenir de manière proactive les écarts de précision des lots.
• Inspection finale de la MMT : utilisation de machines à mesurer tridimensionnelles (MMT) de haute précision pour inspecter les tolérances géométriques, telles que la planéité, la coaxialité et la précision de position, garantissant l'interchangeabilité des assemblages et la précision de l'étanchéité.
• Traçabilité complète du processus : archivage complet des lots de matériaux, des paramètres de processus et des données d'inspection pour répondre aux exigences d'audit et de traçabilité des industries haut de gamme.
5. Études de cas sur la production réelle de moulage sous pression à haute pression pour boîtes de vitesses
En nous appuyant sur les projets réels d'Euyik combinant moulage sous pression haute pression et usinage de précision, nous présentons trois études de cas sélectionnées de moulages sous pression de boîtes de vitesses couvrant les applications principales dans les domaines de la transmission industrielle, des nouvelles énergies et des équipements d'automatisation :
Étude de cas 1 : Boîtier moulé sous pression haute pression pour boîte de vitesses de transmission industrielle
Exigences du projet : Boîtier de boîte de vitesses en alliage d'aluminium personnalisé pour réducteurs de vitesse de transmission industrielle. Les exigences comprenaient un moulage intégral sous pression, une rigidité structurelle élevée, d'excellentes performances d'étanchéité, une résistance à long terme aux vibrations et aux températures extrêmes, ainsi qu'une aptitude à la production de masse.
Solution : Alliage AlSi9Cu3 utilisé pour le moulage sous pression intégré à haute pression ; systèmes optimisés de ventilation et de refroidissement des moules pour éliminer la porosité interne ; utilisé un usinage de précision CNC à 5 axes pour les trous de montage des roulements et les faces d'étanchéité, contrôlant strictement les tolérances de planéité et de diamètre d'alésage.
Résultats du projet : Les pièces moulées ont atteint la densité requise sans fuite ni déformation ; cohérence dimensionnelle stable entre les lots ; entièrement satisfait aux exigences de service à long terme pour les réducteurs de vitesse industriels ; atteint une livraison stable et à volume élevé.
Étude de cas 2 : Boîtier d'actionneur moulé sous pression haute pression pour systèmes de transmission
Exigences du projet : Composant essentiel des nouveaux systèmes de transmission d'énergie, le boîtier de l'actionneur présente une structure complexe avec plusieurs cavités et points de montage. Cela exige une précision extrêmement élevée en ce qui concerne le positionnement des trous et la coaxialité de l’assemblage, avec la nécessité d’éliminer les écarts d’un lot à l’autre.
Solution : Le moulage sous pression à haute pression est utilisé pour former la structure complexe de la cavité et des nervures en une seule unité, minimisant ainsi les erreurs d'assemblage. L'usinage de précision multi-axes est effectué dans un atelier à température contrôlée, intégrant des inspections ciblées des dimensions critiques pour la qualité (CTQ) et un contrôle statistique des processus (SPC).
Résultats du projet : Les pièces démontrent un excellent ajustement d'assemblage avec un fonctionnement fluide et une cohérence supérieure des lots. Ils remplacent avec succès les composants moulés sous pression de précision importés, réduisant ainsi considérablement les coûts d'approvisionnement pour le client.
Étude de cas 3 : Couvercle d'extrémité moulé sous haute pression pour les nouveaux réducteurs d'énergie
Exigences du projet : Un couvercle d'extrémité moulé sous pression pour les réducteurs de véhicules à énergie nouvelle nécessitant une conception légère tout en équilibrant la résistance à la compression, l'amortissement des vibrations et les capacités d'étanchéité à la poussière pour s'adapter aux conditions de fonctionnement à grande vitesse.
Solution : Un moulage sous pression léger à haute pression est utilisé, avec une épaisseur de paroi optimisée pour réduire le poids et améliorer l'efficacité. Un usinage de précision après coulée est appliqué aux rainures d'étanchéité et aux trous de montage, complété par une finition de surface anodisée pour améliorer la résistance à la corrosion et à l'usure.
Résultats du projet : La pièce répond aux normes d'allègement pour les véhicules à énergies nouvelles, avec des propriétés d'étanchéité et mécaniques entièrement conformes aux spécifications. Il convient à la production de masse à grand volume et est largement utilisé dans les équipements de transmission à entraînement électrique de nouvelles énergies.
6. Conclusion
Le moulage sous pression d’alliages d’aluminium est le procédé optimal pour la production en série de composants structurels de transmission. La qualité du formage, la stabilité dimensionnelle et la durée de vie des pièces dépendent d'un contrôle rigoureux du processus de moulage sous pression et de capacités d'usinage de précision.
Euyik se spécialise dans la fabrication intégrée de moulage sous pression haute pression. S'appuyant sur des techniques de moulage sous pression éprouvées, des systèmes d'usinage de précision et des processus de contrôle qualité standardisés, la société fournit à ses clients des services de personnalisation complets pour les pièces moulées sous pression de transmission (couvrant le moulage sous pression à haute pression, l'usinage de précision et le traitement de surface) afin de fournir systématiquement des composants moulés sous pression de haute précision et hautement cohérents.